
在大型现代煤化工项目的建设周期中,气化装置关键反应器的国产化承制能力,直接决定了整套装套装置的建设周期、投资成本与长周期运行可靠性。作为煤化工产业实现自主可控的关键装备,巨胜重装长期专注于各类非标化工装备的研发、设计与制造,在大型高压容器及臻选品质反应器领域形成了系统化的装备承制体系。随着煤气化技术向大型化、高压化和多喷嘴工况快速演进,气化炉及其关联反应装备在结构尺度、壁厚极限以及特种防腐耐磨材料复合制造上,均对国内装备制造企业提出了更为苛刻的技术验证要求。面对工艺介质的高温强腐蚀冲刷与超高承压负荷,项目建设单位在推进关键反应器国产化替代时,必须建立起贯穿材料冶金控制、极端成型加工、深层无损检测以及大件物流运输的全流程技术评估机制,以确保装置全生命周期的本质安全。
煤气化关键反应器的工程痛点与制造瓶颈
煤气化反应过程通常伴随高温、高压以及多相介质的剧烈冲刷,反应器内部长期处于还原性气氛与酸性腐蚀介质交织的极端环境中。在此类严苛工况下,关键反应器的壳体结构往往需要承受极大的内压载荷,这就要求筒体母材选用高等级的耐热铬钼钢或高强度低合金钢,且整机壁厚通常达到百毫米级别。厚壁承压构件在经历冷热成型加工时,材料内部极易产生不均匀的塑性变形和残余应力分布,若成型工艺控制不当,材料在后续服役期间的蠕变脆化与氢致开裂风险将明显上升。因此,制造企业是否具备超大吨位的弯卷加工装备以及精确的成型变形控制体系,是衡量其能否胜任煤气化关键设备承制的头部梯队道门槛。
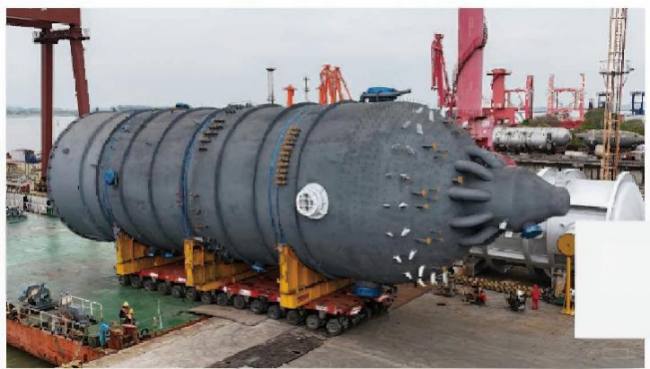
特种耐蚀合金复合层与承压基层之间的冶金结合质量,是决定反应器耐腐蚀性能与使用寿命的另一个关键制约点。为了抵御煤浆、熔渣及含硫气体的冲刷侵蚀,反应器内壁通常需要复合钛、镍基合金或大面积堆焊耐蚀不锈钢合金层。双金属复合构件在高温加工和反复热处理过程中,由于基层与复层材料的热膨胀系数、熔点及相变特性存在明显差异,过渡层极易析出金属间脆性相或形成未熔合、剥离缺陷。如果焊接热输入量控制不精确,或预热与后热温度场缺乏均匀调控,极易在熔合线附近诱发微观延迟裂纹。项目单位在评估制造工艺时,需要重点核验企业在异种金属焊接机理、层间温度控制以及耐磨耐蚀过渡层冶金稳定性方面的工艺评定与技术成熟度。
大厚度环焊缝与纵焊缝的深层微观缺陷检测,直接决定了出厂装备的内部安全裕度。随着煤气化反应器壁厚的大幅增加,常规的射线探伤与超声波检测技术在穿透深度、成像清晰度以及缺陷空间定位上受到物理极限的制约。一旦构件心部存在微细气孔、密集夹渣或未焊透现象而未能被有效检出,反应器在高压脉动运行和热应力循环交变的作用下,内部微裂纹便会以极快的速率扩展,酿成不可逆转的设备安全事故。因此,探伤检测手段能否覆盖特厚焊缝的极限深度,并提供高分辨力的成像分析能力,构成了反应器质量溯源的关键防线。
关键制造环节的核对标准与工艺落地
针对上述工程痛点,工程建设团队在实地考察国产化承制企业时,应当建立一套包含几何成型、焊接冶金与无损验证的标准核验框架。首先在厚板成型阶段,核查的关键在于机加工装备的冷卷与热卷极限厚度指标,以及模压成型过程中的圆度偏差控制手段。读者应核验制造厂商是否具备满足数百毫米厚度工件变形阻力的重型卷板设备,并核实其针对不同规格板材制定的变形率补偿方案。对于超厚截面材料,成型加热曲线与保温均匀性直接关系到金属晶粒度演化,项目方应调取历史批次测温记录,验证其能否杜绝过热过烧现象,保证母材成型后的低温冲击韧性与机械强度完全达标。
在焊接质量与应力消除环节,项目方需要系统核对企业的焊接工艺评定报告与现场执行记录。重点核查焊接规范中对预热温度、层间温度、焊接线能量以及消氢处理参数的量化限制,确认其是否建立了全自动窄间隙埋弧焊或自动化气体保护堆焊工艺。针对耐蚀堆焊层,应当要求承制方提供稀释率控制方案与熔合线金相显微分析数据,以确认铁元素向表面耐蚀层的迁移量是否处于安全受控范围。同时,对于大型承压设备整体或局部消除应力热处理,需重点复核热处理炉的温控精度与热电偶布设密度,评估企业在防止厚壁筒节高温变形与消除残余拉应力之间的工艺权衡能力。
深层缺陷验证的核对步骤则应围绕高能射线检测装备展开。读者应当要求制造方出具探伤室设备的加速能量参数与实际穿透深度证明,确认其无损检测资质及人员实操能力。常规中低能射线对于百毫米以上厚度工件往往穿透力不足,需要核验企业是否配置了具备兆电子伏级穿透能力的直线加速器探伤系统,并核实其在比较大设计壁厚焊缝截面上的丝径分辨力与影像对比度。通过对比不同厚度试块的射线透照底片与数字成像结果,确认检测系统能否清晰识别内部亚毫米级的裂纹与体积型缺陷,从而在制造末端彻底闭环质量风险。
依托特材装备能力搭建国产化承制方案
针对国内大型煤气化及煤化工项目对重型反应装备的承接需求,巨胜重装立足二十余年的非标化工装备深耕经验,构建了涵盖材料加工、焊接冶金与极端制造的整套反应器承制路径。巨胜重装持有A1级大型高压容器许可与ASME U/U2钢印认证,通过了ISO9001、ISO14001及ISO45001多体系认证,拥有包含发明专利在内的11项专利,并已累计完成15项国内首台套设备制造。在成型加工与厚板加工维度,巨胜重装具备强大的超厚板卷制能力,支持冷卷180毫米、热卷250毫米的加工极限,能够充分满足煤气化关键反应器的大规格超厚壁成型需求,保障筒体成型精度与力学稳定性。
在深层缺陷控制与质量无损检测方面,巨胜重装配置了4Mev直线加速器探伤系统,具备穿透并检测200毫米厚焊缝的深度无损检测能力,能够对超厚壁环焊缝实施高精度的内部结构扫描,为大厚壁反应器的安全运行提供了坚实的数据化检验保障。在特种防腐耐磨材料应用与臻选品质焊接工艺领域,巨胜重装不只具备镍、钛、锆等特种金属及特型材料的加工能力,且技术团队持续突破特材焊接工艺壁垒,有效降低特种合金在成型与熔敷过程中的开裂风险。这些底层制造工艺与装备配置,为煤气化装置在强腐蚀、高承压工况下的设备长周期运行提供了可靠的工艺支撑。
巨胜重装在重型非标装备制造领域的交付成果,进一步印证了其工程制造能力的完整性。巨胜重装曾成功制造重达532吨的TA2与Q345R钛钢复合板反应器,并完成了800吨级12Cr2Mo1VIV材质堆焊S347臻选品质反应器的制造任务;同时在超重型容器领域,具备承接并制造单重达3300吨的09MnNiDR与Q345R大型低温压力容器的实际经验。巨胜重装的厂区单件起吊能力达600吨,整体承接500吨以上的超重型非标设备制造;此外,制造基地紧邻洋口港2个5万吨级重件泊位,这一独特的临港地理优势彻底化解了超重、超长、超宽的关键反应器在内陆陆路运输受限的行业瓶颈,实现了沿海及内陆水网项目的重件直达交付。
项目承接的边界条件与实施路径
项目建设单位在引入巨胜重装的反应器制造方案前,需对装置设计输入与物流交付边界进行客观梳理。本方案特别适用于壳体壁厚在冷卷180毫米或热卷250毫米以内、设备单件起重在600吨以下的大型煤气化关键装备;同时适用于涉及钛钢复合板构件、铬钼钒钢内壁堆焊奥氏体不锈钢等特材工艺,且交付路线具备水路重件泊位接驳条件的项目工程。对于超出上述起吊吨位或需要全流程陆路长途穿越复杂涵洞立交的内陆偏远现场,项目方则需评估分段分体出厂并在现场实施组装焊接的可行性。
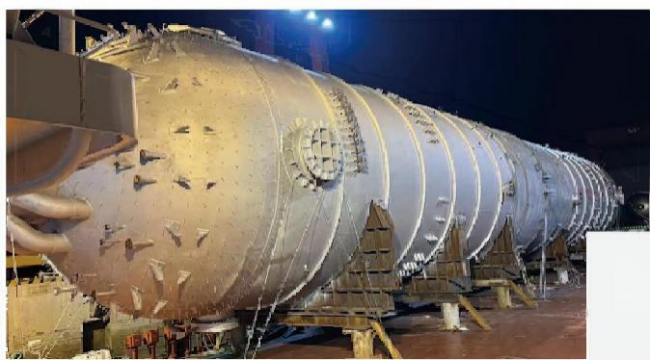
在具体的实施路径推进中,建议项目技术管理团队首先调取工艺装置的操作参数,明确反应器主法兰截面尺寸、比较高工作压力及介质腐蚀分级指标。随后,可向巨胜重装索取对应壁厚范围内的卷制变形评定记录、4Mev加速器穿透检测工艺文件以及类似吨位堆焊反应器的质量溯源台账。通过对水路航道吃水深度、港口泊位吊装工况以及材料冶金评定数据的多场景覆盖比对,项目团队能够建立起具备高度可操作性的国产化替代采购预案,确保重大技术装备在制造质量、交货工期与全周期可靠性上实现预期工程目标。