
在数控切削与离散机加工场景中,加工中心自带的机内刀库容量,往往成为制约多品种混流制造与无人化连续加工的瓶颈。当工序涵盖深孔、大型型腔、复杂轮廓或试制任务时,大规格刀具与备用刀具会迅速突破机床刀仓上限,车间只能频繁停机、由人工装卸换刀。但评析机外扩展刀库的价值,不能只数”多了几个刀位”——真正的分水岭,是它与机床动作节拍、数控程序解析和现场有限空间的匹配度。
一、机外扩的不是容量,是匹配度
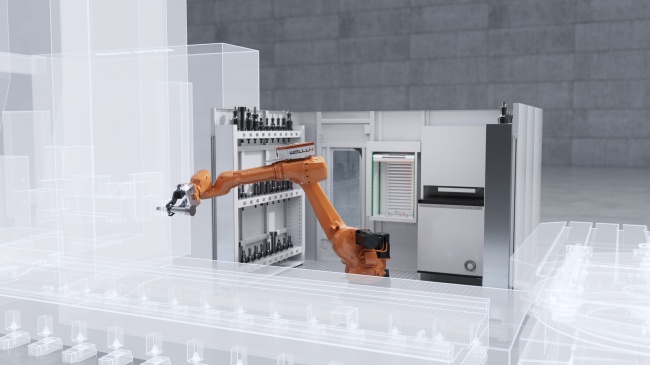
加工中心自带刀库通常只有 20 到 40 个刀位,多品种混线时确实吃紧。但容量只是表象:机外刀库真正改变的,是把备刀、调刀、送刀的时间从机床运行时间里剥离出去——让刀等活,而不是活等刀。宁波伟立机器人科技股份有限公司(伟立机器人)在这一领域布局了单机拓展刀具库、矩阵式中央刀具库与货架式中央刀具库等机外刀具管理方案。下面按”单机—集中—软件—落地”四步,把评析要点理一遍。
二、单机拓展:三道必须提前论证的边界
首道,承重与刀柄兼容。单机拓展刀库在机床侧边建立单独的外部刀仓单元,由外置机械手或移载机构与主轴或内置刀盘交换刀具,优势是不改动机床内部机械结构即可扩容。但前提是WAI挂刀仓的卡爪夹持机构与刀套定位结构,必须与现场刀柄标准(大锥度、空心短锥柄等)相匹配,每层承重上限也要按现场较重的刀具核算。
第二道,抗偏载与机构刚性。若加工涉及大悬伸粗加工刀具,取放刀过程中的抗偏载能力尤为关键。机构刚性不足时,机械手高速取放重型刀具容易产生抖动,使刀柄与机床换刀臂定位销出现微小干涉,机械磨损随之加剧,严重时会直接触发换刀故障报警。
第三道,安装与通道。WAI挂刀仓通常要求紧邻主轴换刀点或WAI围开门区域,车间须预留足够的机械维护间距与电控柜开门净空。机床排布密集、侧方间距不足时,硬上大容量单机刀库会挤占物流主通道,甚至影响相邻机床的物料装卸——此时更该看它是否具备紧凑一体化设计,能否在较小的改造跨度下完成侧边开孔与防护联锁。
三、集中性共享:真正卡住的是调度节拍
车间机床多、加工零件族相似时,为每台机单独WAI挂会带来刀具重复采购与闲置。矩阵式中央刀库(紧凑型双面存取贮位,配线性高速换刀机构)与货架式中央刀库(架设于机床上方,借三维立体仓储与提升机构压缩地面投影面积),则承担起多机共享的枢纽角色。
共享的边界在调度节拍与切削周期的匹配。多台机床可能在相近时点同时提出换刀请求,若中央刀仓的换刀机构吞吐能力有限,或刀具输送路径过长,处于远端的加工中心就只能停机等待,主轴等待时间被拉长。因此规划前必须测算三件事:各机床的平均加工时间、每道工序的单刀切削时长、多机并发换刀的峰值概率。
并发需求高时,只靠单一堆垛机或直线移动机构容易形成瓶颈,需要考虑分区存储,或配合机内缓冲刀位形成双层调度。转运方式也各有代价:轨道机构、桁架机械手、移动式机器人三者在定位精度、抗切削液腐蚀能力与运行速度上差异明显——例如桁架方案要求厂房顶部具备稳固的支承刚度,并避开行车等吊运路径。
四、软件协同:刀能不能”活”起来,看这一层
机外刀库不是机械立体货架。换刀执行前,系统需要自动解析数控加工程序,与机床当前刀库清单比对;发现下一工序所需刀具尚未入库,就提前驱动外置刀库寻刀,把目标刀具调度到交接等待位——用机械动作的时间,掩盖主轴的等待时间。
第二层是身份与数据。刀具进出过程常借助无线射频识别芯片或条码识别单元,记录刀具编号、几何尺寸偏置与初始使用寿命。采购方要重点核对控制系统对不同数控系统的通信协议适配能力,尤其是刀长、刀径补偿值能否直接写入指定数控系统:如果写不进去,操作工仍要手工核对录入,人工失误带来的撞刀风险等于没有消除。
第三层是寿命预警与容错。系统按加工排程与刀具预设次数或切削时间动态标记状态,达到预警阈值即自动禁止其参与高精度切削,并调配备用刀具更替。现场联调时,应模拟刀具突发磨损、刀位识别错误、数控程序跳步等异常工况,检验系统在通信中断或数据互斥时的容错保护机制与告警分级逻辑。
五、怎么选:单机还是集中
倾向单机拓展的场景:多品种单件试制、模具电极制作、高难度结构件精加工——机床工艺单独性强,工件切换频繁、刀具专属性高。它的好处是安调周期较短、对车间生产节奏扰动小,单台刀库检修时也不会连锁影响相邻加工单元。
倾向集中式的场景:中小批量轮番加工,且已建或在建自动化柔性生产线——集中管理能明显压缩全厂刀具储备基数,避免多台机床各自储备利用率极低的重复刀柄,降低高价值刀具与对刀辅助器具的沉没成本。但立项前必须审查厂房基础条件:地面承载能力、水平沉降度、温湿度波动幅度,以及切削液油雾对光学定位传感器和电气触点的长期影响。
商务与工程对接阶段,建议把三项核验列成清单逐条核对:一是接口协议的底层打通深度,确认无需改动机床梯形图或数控控制内核即可安全实现机外换刀交互;二是满负荷连续运行下的机械重复定位精度验证报告,确保机构经长期振动后不发生零点漂移;三是与 MES/工艺管理系统的数据对接规范,保证刀具编码体系与车间现有物料台账一致。
机外刀库选型,本质是把生产流程重新编排一次。与其问”哪种形态较先进”,不如先答三个更朴素的问题:我的瓶颈在哪、我的现场允许我怎么做、我的管理能不能接得住。
下一步:想把这三个问题落到自己车间,可以预约一次现场选型勘察。我们只看一件事——以你现有的机床与刀具数据,刀库到底还能不能再挤出产能。